 株式会社近藤機械製作所
加工例
今のホームページの制作例4件を、材質・寸法・精度の数字が一目で分かる形にしました。材料と公差の桁で絞り込めます。
制作例4件
「徹底した室内温度管理により幾何公差寸法公差を3μm以下に安定して加工出来ますが精度は常に上を目指しています。」
材料
公差の桁
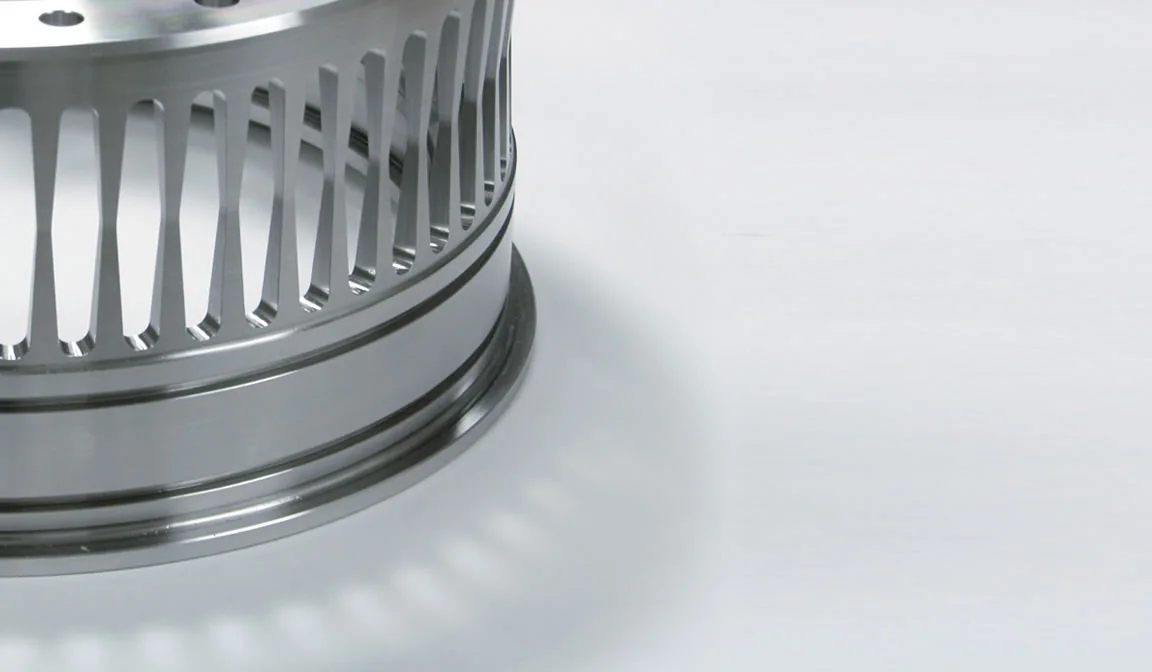
民間航空機用ジェットエンジン軸受け制作例1 薄肉ワークの真円度維持
真円度0.05mm 以下
- 材質
- M50NiL(浸炭耐熱合金)
- 外形/肉厚
- φ547mm/8mm
- 真円度
- 0.05mm以下
民間航空機用ジェットエンジン軸受け制作例2 耐熱合金への端面溝入れ
溝深さ45mm
- 材質
- M50NiL(浸炭耐熱合金)
- 外形
- φ597mm
- 溝深さ
- 45mm
- 溝幅(片側)
- 10.6mm
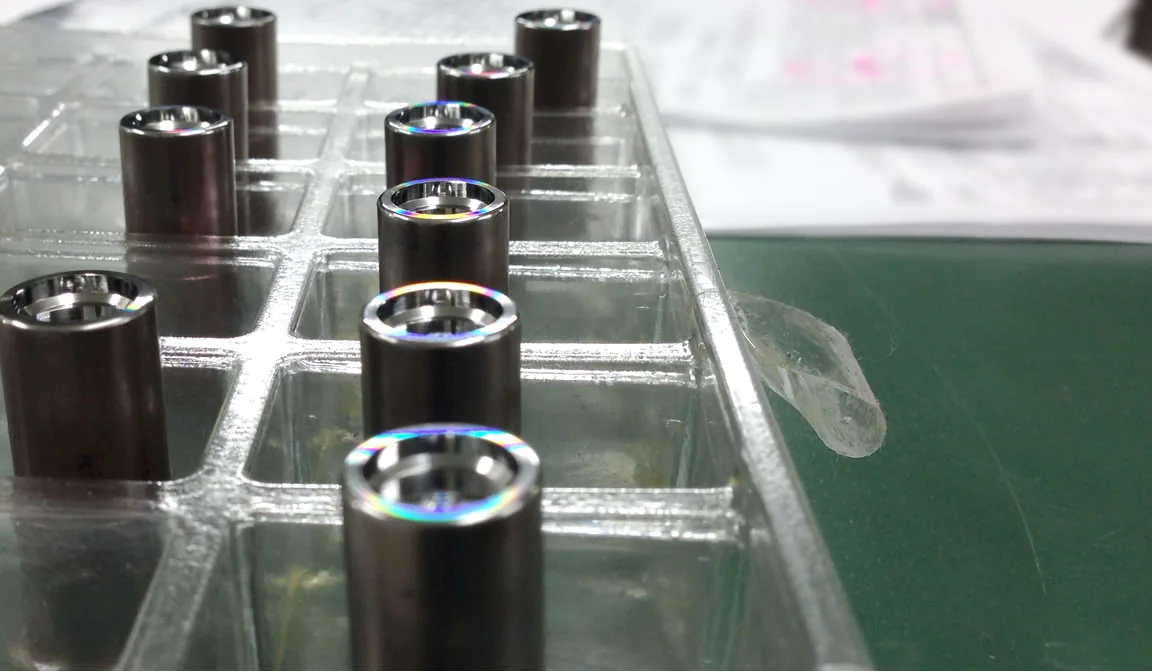
粉末焼結金型
平行度(放電加工端面-逆端面)0.002mm 以下
- 材質
- SKD11
- 内径加工精度
- φ2 x 5mm - 0.004mm以内
- 内径円筒度
- 0.005mm
- 外径加工精度
- φ4 x 15mm - 0.008mm以内
- 内外径同軸度
- 0.003mm以下
- 先端放電加工部面粗さ
- Rz0.4μm以下
- 放電加工端面-逆端面
- 平行度0.002mm以下
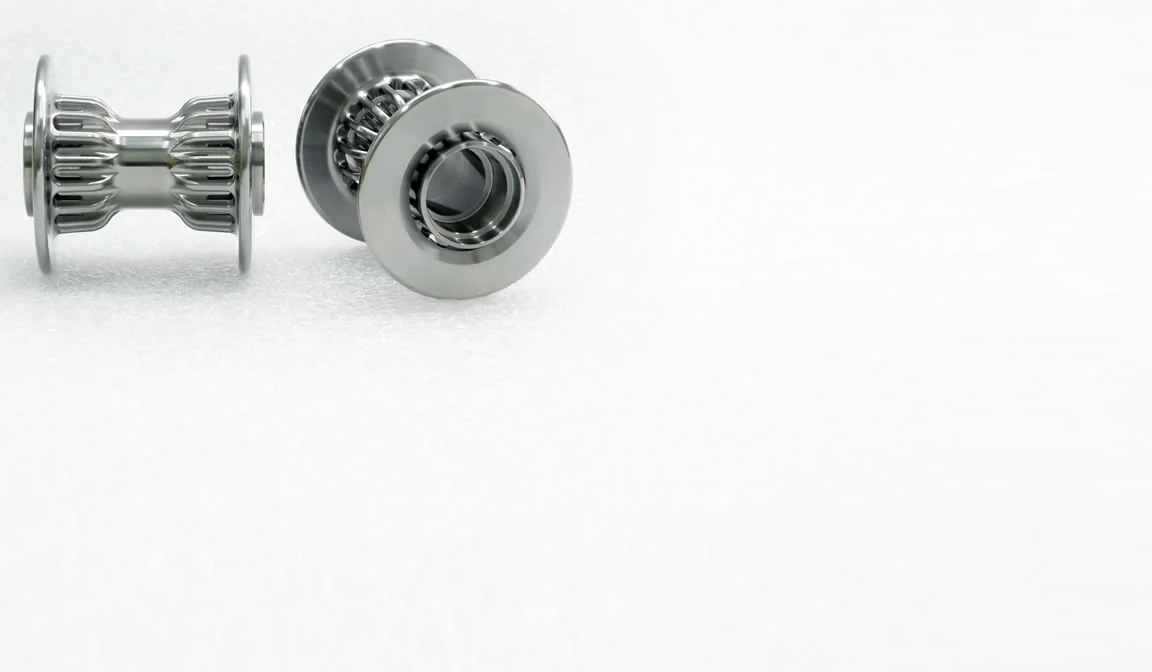
超精密自転車用部品(自社開発製品)
内径加工精度±0.003mm
- 材質
- Ti6-Al4v(64チタン)
- 内径加工精度
- ±0.003mm
- 端面溝
- 2mm x 深さ20mm
- 両端内径同軸
- 0.008mm以下
- フィンガー部寸法
- 2mm x 2mm
3つの分野の担当者
切削、研削、ターニング、ミーリング、放電、仕上げを社内で行います。分野ごとの担当者の言葉です。
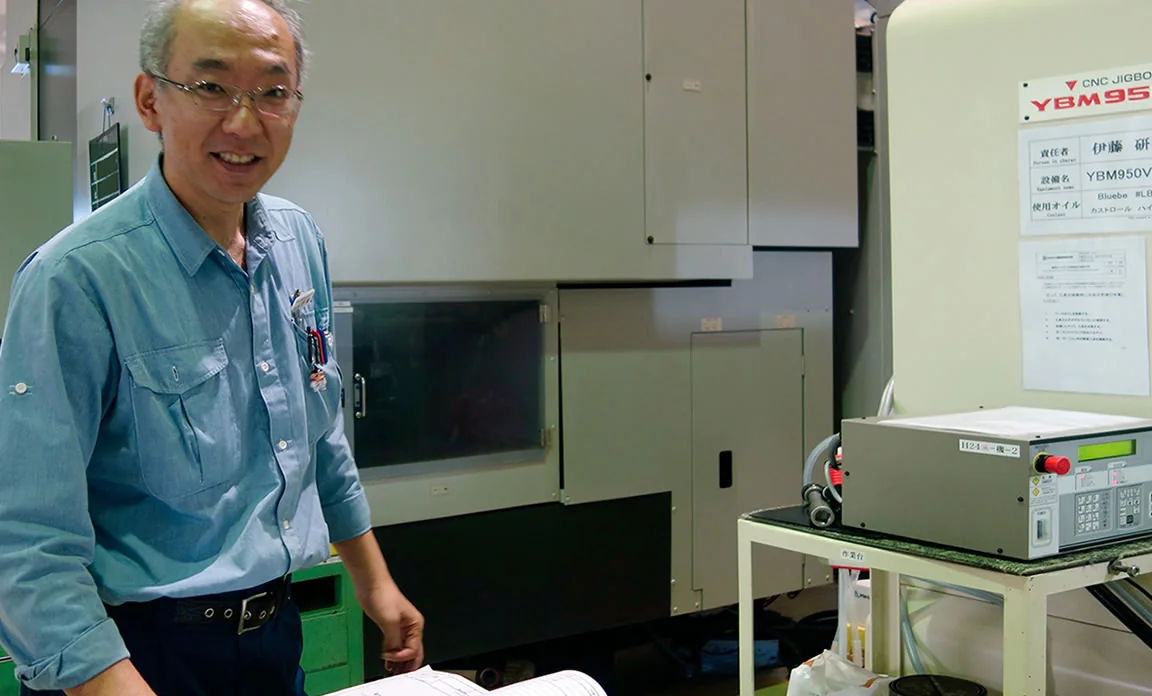
難削材チタン、インコネル、M50NiL、等
「勤続20年、マシニングセンタ12年。今ではS45Cが一番苦手なんです。」
1人でCAD→CAM→加工→測定までやりますので何でもござれです。加工をやり始めて早20年、気が付いたら社内ではベテランの域。気持ちは新入社員の気持ちでやっております。ご用命はなんなりと!
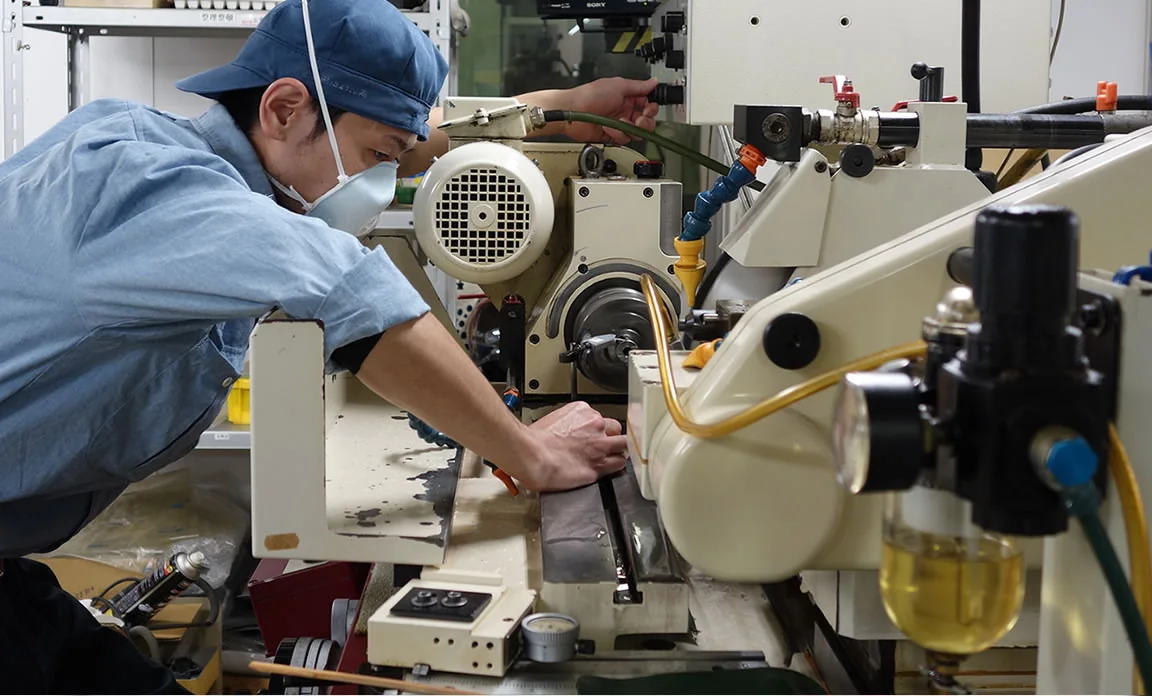
超精密加工粉末焼結金型、自社製自転車部品、等
「徹底した室内温度管理により幾何公差寸法公差を3μm以下に安定して加工出来ますが精度は常に上を目指しています。」
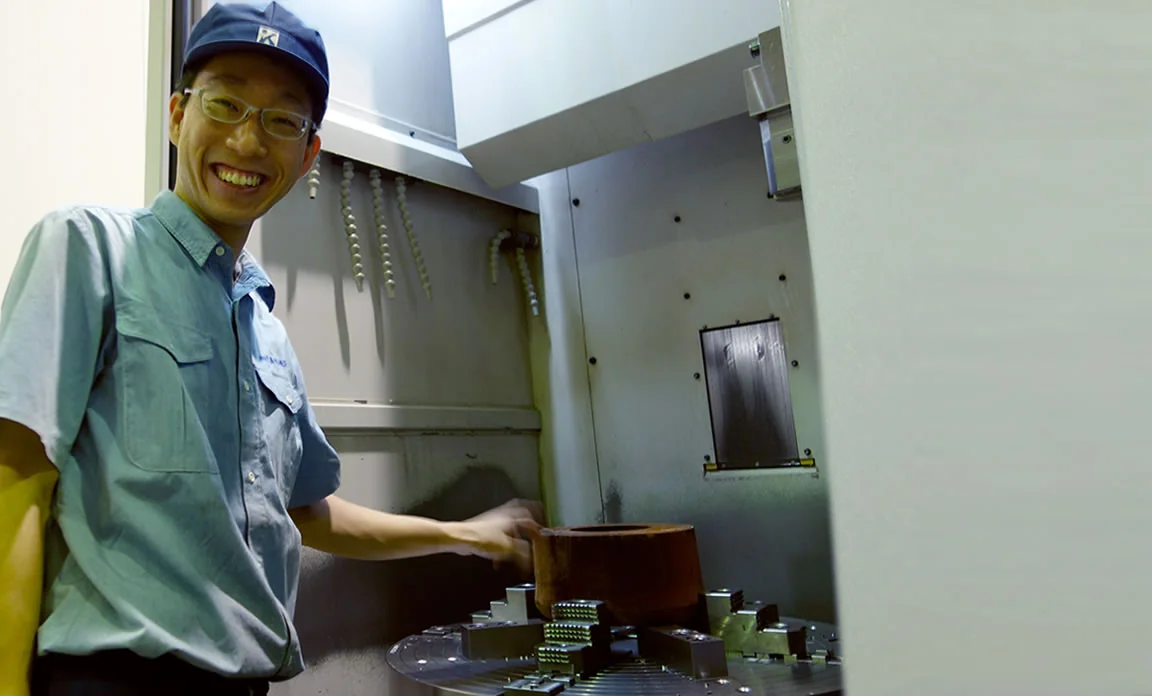
複雑形状航空機部品、薄物製品
「薄物、掴みにくいものばかりやってきました。製品を歪ませずに加工することが日々の業務です。」